Soudage plasma vs soudage TIG pour la fabrication de récipients
News Details
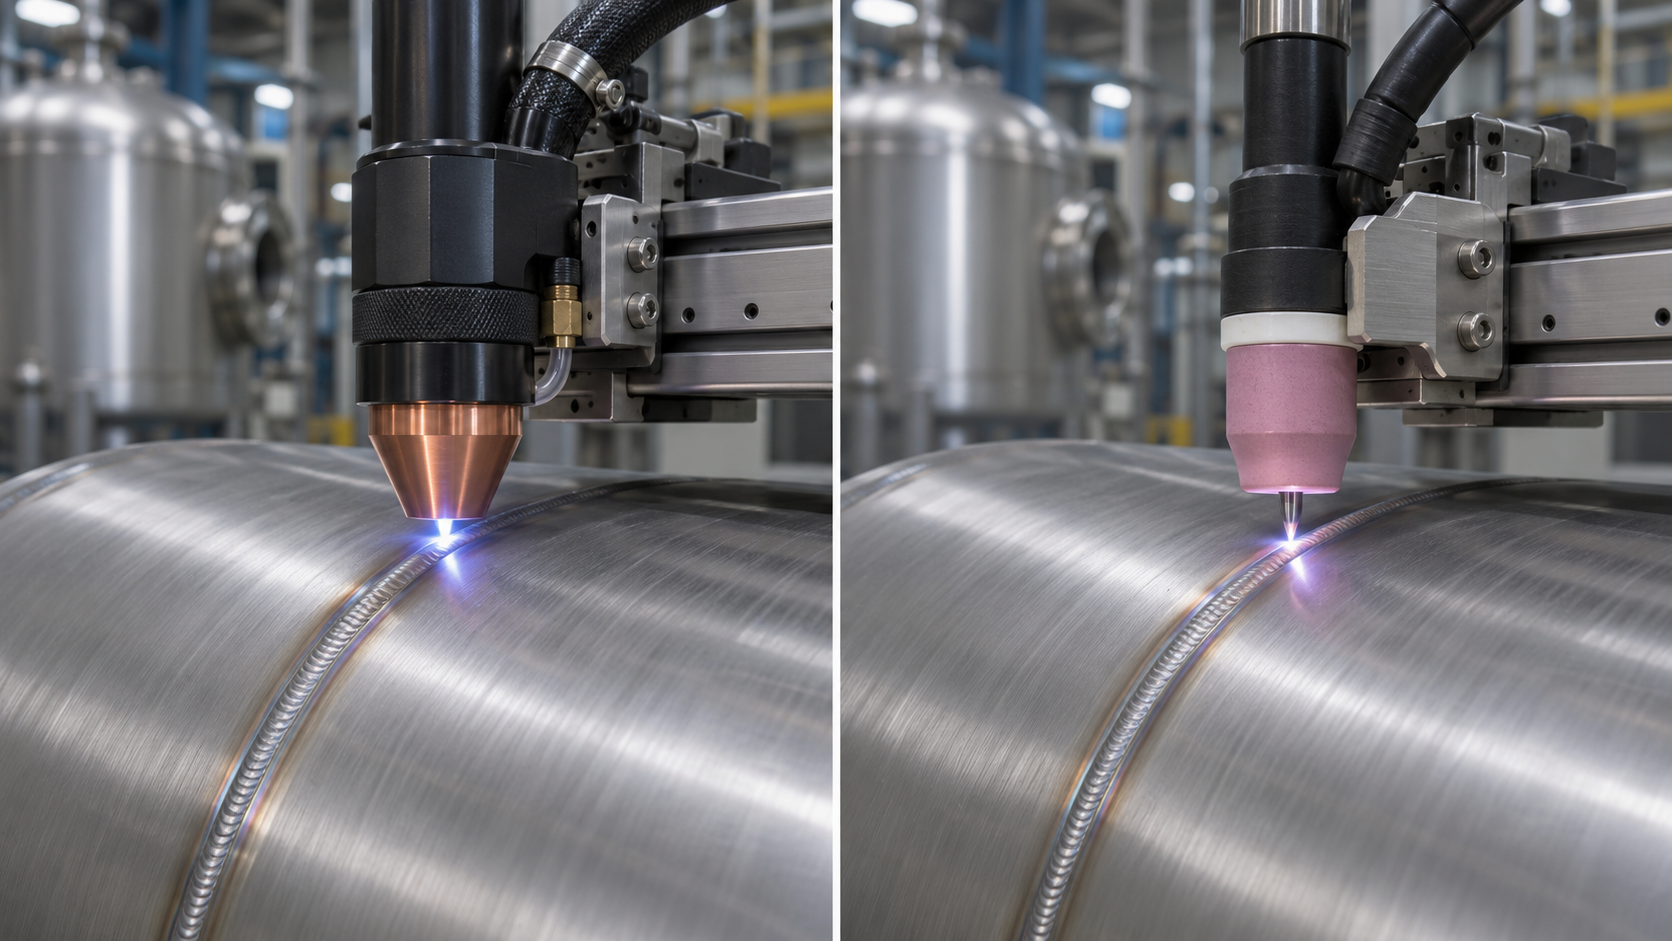
Une coque roulée comporte un joint droit où les deux tôles se rencontrent. L’atelier peut souder ce joint au plasma ou au TIG. Le choix dépend du poste qui consomme le plus de temps dans l’atelier. Si un cordon répété exige plusieurs passes pour atteindre la pleine pénétration, le soudage plasma en mode keyhole mérite un essai. Si une procédure TIG existante donne déjà un cordon acceptable en une seule passe, automatiser la progression de la torche peut offrir plus de valeur que de changer de procédé.
Quelle est la différence entre le soudage plasma et le soudage TIG ?
Le soudage TIG (Tungsten Inert Gas) utilise un arc entre une électrode de tungstène et la pièce. L’arc fait fondre les bords du joint, tandis que le gaz de protection protège le bain de métal en fusion. Le procédé peut utiliser du fil d’appoint lorsque le joint l’exige. En soudage TIG automatisé, une machine guide la torche le long du cordon ou fait tourner la coque sous la torche.
Le soudage à l’arc plasma (PAW) utilise également une électrode de tungstène. La différence principale tient à la torche. Un système de soudage PAW dirige le gaz à travers une petite buse en cuivre qui resserre l’arc et concentre sa chaleur. En mode keyhole, l’arc ouvre un petit trou à travers le joint. À mesure que la torche avance, le métal en fusion s’écoule derrière le trou et le referme. Sur un joint adapté, cela peut produire un cordon à pleine pénétration en une seule passe.
Quand un système de soudage PAW présente-t-il un intérêt ?
Prenons l’exemple d’un atelier qui fabrique chaque semaine la même coque en acier inoxydable. Sa procédure TIG exige plus d’une passe le long de chaque longue couture. Si un essai plasma produit un cordon acceptable en une seule passe, l’atelier économise un trajet complet le long de la coque chaque fois qu’il supprime une passe. Cette économie augmente avec la longueur des cordons et le volume des commandes.
La question clé est de savoir si le résultat reste stable sur un lot normal. L’épaisseur de la tôle seule ne permet pas de trancher. Le jeu du joint, l’alignement des bords, la vitesse de progression et le débit de gaz plasma influencent tous le cordon. Testez des coques issues de votre propre procédé de roulage, y compris des pièces proches des limites de tolérance d’assemblage. Pour un cordon circulaire, inspectez aussi le point où la soudure se termine. Le système doit refermer le keyhole proprement lorsqu’il achève le cercle.
Quand le soudage TIG automatisé est-il le meilleur choix ?
Le soudage TIG automatisé est un point de départ pratique lorsque l’atelier dispose déjà d’une procédure TIG qui produit le profil de racine requis. La racine est la face inférieure du cordon, souvent située à l’intérieur de la coque. Si cette surface est difficile d’accès après assemblage, intégrez sa forme et son état de surface à l’essai de l’équipement.
Prenons une coque mince qui passe déjà le contrôle après une seule passe TIG. Dans ce cas, le plasma n’a aucune passe supplémentaire à supprimer sur ce projet. Mesurez plutôt le temps que l’opérateur passe à aligner les bords, régler la torche et charger la coque suivante. Un meilleur bridage ou une progression répétable de la torche peut raccourcir le cycle de lot tout en conservant le profil de cordon accepté par le client.
Le plasma et le TIG peuvent-ils intervenir sur le même cordon de chaudronnerie ?
Oui. La soudeuse de couture longitudinale fixe de Juchuang combine plasma et TIG pour les joints droits sur coques cylindriques, cônes et tôles planes. Elle est conçue pour souder d’un côté tout en formant un cordon au revers. Pour un acheteur de réservoir, cela fait du cordon intérieur un point utile à inspecter pendant une démonstration. Découvrez la soudeuse de couture longitudinale fixe de Juchuang.
Comment les acheteurs doivent-ils comparer le soudage plasma et le soudage TIG lors d’un essai ?
Donnez à chaque fournisseur la même nuance de matériau, le même dessin de coque, la même plage d’épaisseur et les mêmes critères d’acceptation. Comparez ensuite quatre résultats.
| Mesure de l’essai | Ce qu’il faut enregistrer |
|---|---|
| Temps de préparation | Minutes passées à aligner, brider et pointer le joint avant soudage |
| Temps de cycle complet | Temps écoulé entre le chargement de la coque et son déchargement, incluant chaque passe de soudage |
| Qualité de la soudure | Profil de racine, déformation après débridage et résultats des contrôles requis |
| Coût par cordon accepté | Coût total du lot, incluant main-d’œuvre, gaz, fil, consommables et retouches, divisé par le nombre de cordons acceptés |
Pour un réservoir sous pression, convenez avec votre ingénieur soudage des qualifications de mode opératoire et des exigences de contrôle applicables au projet. Utilisez ensuite l’essai pour répondre à la question d’achat. Le plasma supprime-t-il assez de passes pour réduire le coût par réservoir accepté, ou le TIG automatisé produit-il déjà la soudure requise au débit cible ?


